您好,欢迎莅临华创环氧胶 专业环氧胶信息服务平台!
首页
关于我们
环氧胶百科
产品综合
行业应用
技术干货
常见问答
行业资讯
导航
网站导航
×
首页
首页
关于我们
环氧胶百科
产品综合
行业应用
技术干货
常见问答
行业资讯
搜索
×
当前位置:
首页
针孔
12
阅读
环氧胶固化后表面有针孔、小气泡是什么原因
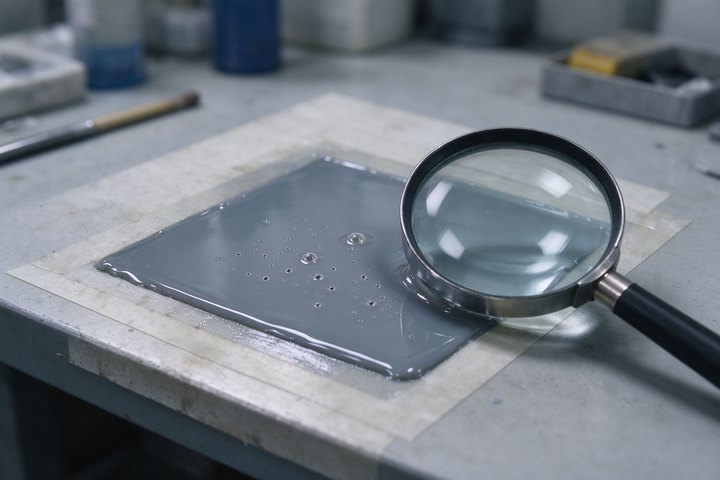
固化好的环氧胶表面应该是平整连续的。有时会看到细密针孔、小鼓包或气泡点,看着不大,却可能影响密封和外观。一、气孔从哪来来源说明搅拌裹气搅拌太快带入空气,固化前没逸出界面潮湿工件表面含水含油,固化时汽化鼓泡厚层包气一次涂太厚,气泡跑不出来固化过快升温过急,表层先封死、内部气体出不来二、怎么减少气孔低速搅拌:沿杯壁慢搅,少裹空气,必要时静置脱泡。界面干燥:粘前除油烘干,别让水成为鼓泡源。分次薄涂:厚处
# 时间:
2026-11-10
# 阅读:
12
289
阅读
环氧胶厚件灌注气泡控制:防止内部困气针孔空洞
厚件灌注是最容易产生内部气泡和空洞的工艺,需要专门的控制措施。一,厚件灌注的难点厚件灌注为什么困难:气泡路径长:深度大气泡上浮路径长;上浮时间超过可操作时间;气泡被困在内部无法逸出。粘度增大:深度大底部胶液受上部压力;粘度增大阻碍气泡上浮;内部气泡难以排出。固化放热:厚件固化放热量大;温度升高加速反应;气体被困无法逸出形成空洞。二,中心区域的问题厚件中心区域最易出问题:热气聚集:固化放热在中心最集
# 时间:
2026-04-14
# 阅读:
289
首页
1
尾页
站点信息集合
# 标签集合
低温固化
(11)
交联密度
(14)
剪切强度
(11)
结构粘接
(21)
耐高温
(10)
灌封
(17)
结构胶
(15)
环氧胶
(478)
质量控制
(11)
金属粘接
(11)
塑料粘接
(13)
成本控制
(13)
表面处理
(36)
高强度
(14)
导热
(13)
绝缘
(11)
密封
(11)
快速固化
(13)
操作规范
(43)
技术要点
(70)
工艺规范
(10)
工艺控制
(18)
热管理
(10)
原因分析
(15)
原材料
(57)
# 站点信息
文章总数:1048
页面总数:2
分类总数:6
标签总数:2923
评论总数:0
浏览总数:267588
# 网站分类
环氧胶百科
产品综合
行业应用
技术干货
常见问答
行业资讯
官方微信
扫码二维码
获取最新动态
返回顶部