-
10阅读
粘金属很顺手的环氧胶,粘橡胶却常常脱开。橡胶表面能低、还可能析出助剂,环氧胶硬,和软质材料形变不同步,是典型的难粘组合。一、难在哪表面能低:橡胶致密低能,胶浸润差。易析出:很多橡胶表面有软化剂、脱模剂析出。形变不同步:橡胶软、环氧硬,弯曲时胶层易脱。二、怎么提高粘接表面打磨、彻底擦去析出物和脱模剂。必要时对橡胶做表面活化或底涂。选偏柔韧、有一定弹性的环氧体系,而不是最硬的。粘前做小样,弯折、拉扯验
# 时间:2026-11-10# 阅读:10
-
39阅读
一、粘接失效常发生在界面很多粘接破坏不是胶本身断,而是从被粘物表面‘掀开’——这是界面附着失败。被粘物表面往往有油污、氧化层、脱模剂和吸附杂质,形成一层弱界面,胶再好也粘在这层弱层上。表面处理的本质,就是把这层弱界面去掉,并造出能让胶真正咬住的表面。二、三种处理在做什么处理方式作用机理打磨/粗化增加真实接触面积、形成机械锚合喷砂较均匀地粗化去氧化层,提高附着除油清洗去掉弱界面的油污和吸附物底涂/活
# 时间:2026-11-06# 阅读:39
-
30阅读
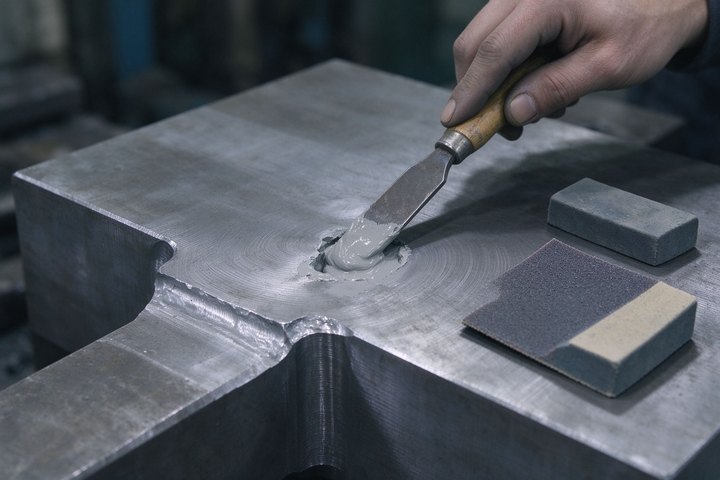
一、适用范围与边界适合:模具与铸件表面小气孔、砂眼、针孔、轻微划伤和非承力尺寸缺损的填补封护。不适合直接替代:重载受剪切、高热、强冲击部位应以焊接、镶块或机加工修复为主。连续大面积承压渗漏、承受反复大变形的部位,应先评估结构强度再决定方案。二、修补前准备清理缺陷:凿除疏松层和氧化锈蚀,除净油污、脱模油与灰尘。粗化修边:将孔边适当扩出坡口、打磨形成粗糙结合面,提高咬合力。烘干去湿:金属孔洞内水分要烘
# 时间:2026-11-04# 阅读:30
-
41阅读
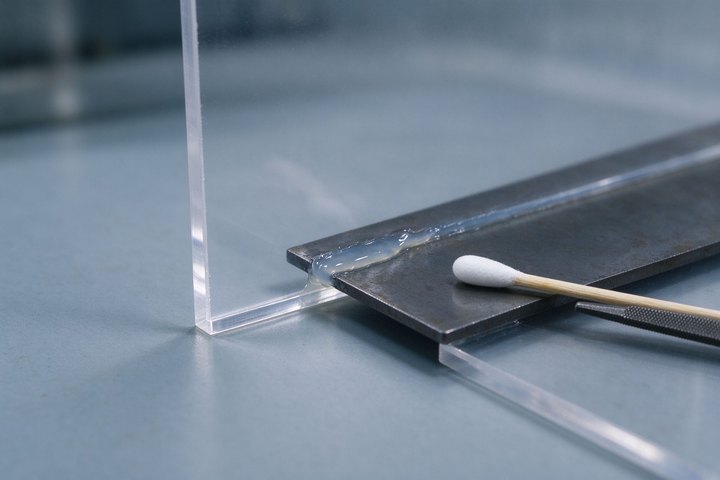
直接结论:亚克力、PC、ABS、PVC、电木等极性硬塑料一般可用环氧胶粘接;PP、PE、PTFE等低表面能非极性材料很难直接粘牢,需要先活化处理并配合专用底涂。选胶和处理方式不同,结果差别很大。一、先分清塑料的粘接难度塑料类型代表材质直接环氧粘接可行性极性、较易粘亚克力(PMMA)、PC、ABS、PVC、环氧树脂件、电木通常可粘,注意透明件防应力开裂低表面能、难粘PP聚丙烯、PE聚乙烯直接粘接易脱
# 时间:2026-11-04# 阅读:41
-
39阅读
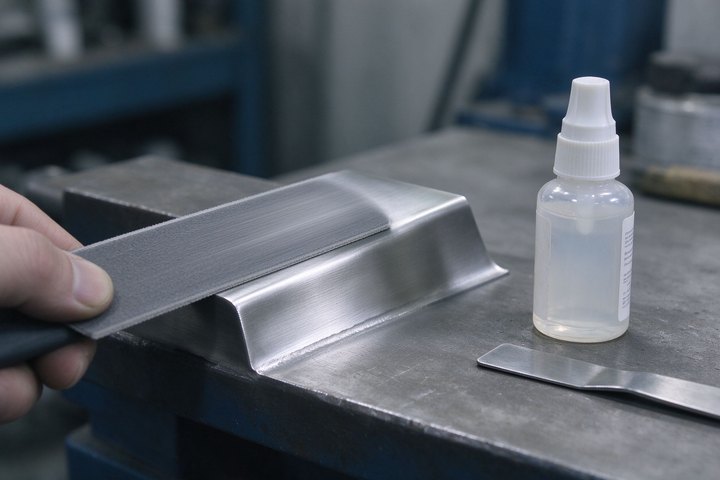
直接结论:环氧胶可以粘接不锈钢件,尤其适合结构件、铭牌、螺柱、垫块和小型装配的粘接固定,但不锈钢比普通钢材更难粘牢,关键在于去除表面钝化与油污、选对结构胶并充分固化。一、不锈钢为什么比普通铁件更难粘钝化膜致密惰性:不锈钢表面自然形成一层致密氧化钝化膜,化学性质稳定,胶液难以形成牢固结合。表面过于光滑:拉丝、抛光面真实接触面积小,机械咬合力不足。残留油污与抛光蜡:机加工、抛光和拉丝液会留在表面,形成
# 时间:2026-11-04# 阅读:39
-
40阅读
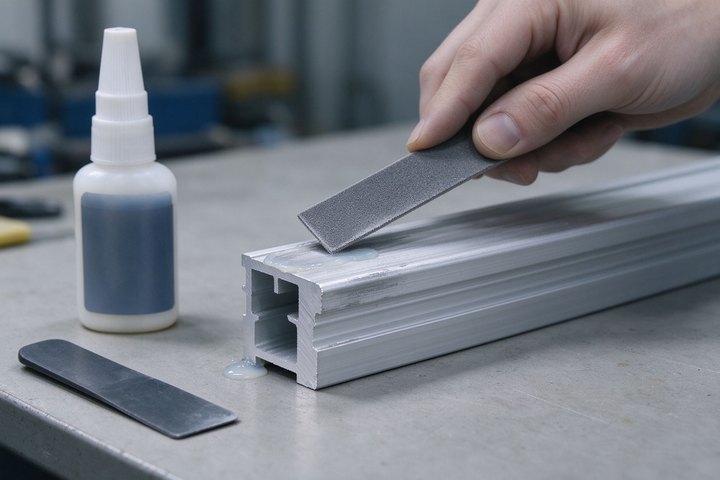
直接结论:环氧胶可以粘接铝合金件,但不能直接把胶涂上去就指望粘牢。铝材表面特殊,只有先做好表面处理、选对结构型环氧胶并规范固化,才能获得稳定、耐久的粘接强度。本文说明铝合金粘接的难点、表面处理流程、选胶方向和常见问题对策,供铝型材、铝件修补与金属结构粘接参考。一、铝合金为什么“直接粘容易脱开”表面天然氧化膜致密而惰性:铝在空气中会迅速形成一层氧化铝薄膜,化学性质稳定、表面光滑,胶液难以形成牢固的化
# 时间:2026-11-04# 阅读:40
-
32阅读
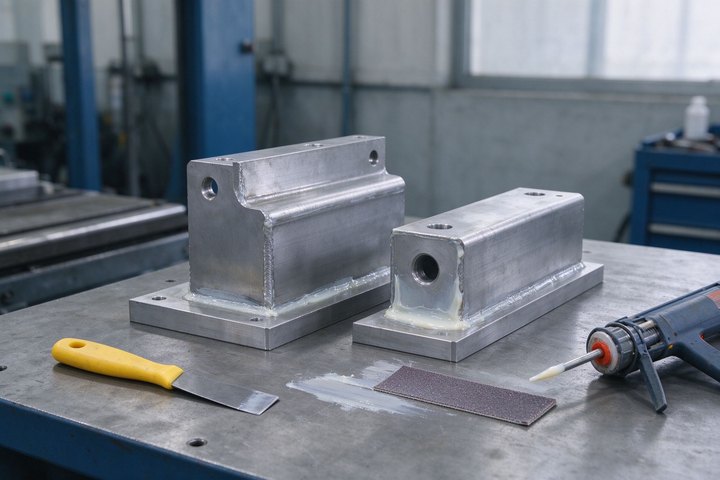
环氧胶凭借良好的机械强度、电绝缘性和耐介质性,广泛用于金属、陶瓷、塑料、电子元器件与灌封结构的粘接固定。但在实际生产中,常出现初粘尚可、服役不久即强度下降、界面脱层甚至胶层开裂的问题。粘接失效往往不是单一原因造成,而是表面处理、配比调胶、固化工艺、材料选型、环境条件与结构设计多个环节叠加的结果。系统梳理失效原因并对症改善,是提升环氧粘接可靠性的关键。一、先明确:环氧胶的关键强度指标与合格判断评价粘
# 时间:2026-11-04# 阅读:32
-
253阅读
环氧胶粘接PU软泡和夹层玻璃等特殊材料时,需要特别考虑材料特性。本文提供这些材料的粘接适配性和实用技巧。PU软泡粘接。材料特性:多孔、柔软、表面能低。表面处理:溶剂清洗去除脱模剂,等离子处理提高表面能。胶粘剂选择:柔性环氧胶,渗透性好。注意事项:避免胶液过度渗透,控制胶量。夹层玻璃粘接。材料特性:玻璃表面光滑,PVB层柔软。表面处理:清洁剂清洗,避免划伤。胶粘剂选择:透明环氧胶,耐候性好。注意事项
# 时间:2026-05-27# 阅读:253
-
337阅读
环氧胶粘接铸铜、铸铁、木材等异种材料时,需要考虑材料特性和表面处理。本文提供这些材料的粘接适配性和具体方案。铸铜粘接。材料特性:表面易氧化,导热性好。表面处理:机械打磨去除氧化层,化学清洗。胶粘剂选择:高强度环氧胶,耐温性好。注意事项:考虑热膨胀系数差异。铸铁粘接。材料特性:多孔性,表面有石墨。表面处理:喷砂粗化,去除油污。胶粘剂选择:韧性好的环氧胶,填充孔隙。注意事项:防止脆性断裂。木材粘接。材
# 时间:2026-05-27# 阅读:337
-
273阅读
模具在铸造过程中产生的缺陷如砂眼、气孔、裂纹等,严重影响模具寿命和铸件质量。环氧胶修补技术提供了一种高效、经济的模具修复方案。本文系统介绍模具铸造缺陷环氧胶修补的专用技术方案,涵盖缺陷分析、材料选择、工艺实施和质量控制。模具缺陷类型分析。砂眼:型砂脱落形成孔洞,尺寸0.5-5mm。气孔:气体未排出形成空洞,尺寸0.1-3mm。裂纹:热应力或机械应力导致,长度不等。磨损:长期使用导致的尺寸超差。腐蚀
# 时间:2026-05-27# 阅读:273