
直接结论:环氧胶可以粘接不锈钢件,尤其适合结构件、铭牌、螺柱、垫块和小型装配的粘接固定,但不锈钢比普通钢材更难粘牢,关键在于去除表面钝化与油污、选对结构胶并充分固化。
钝化膜致密惰性:不锈钢表面自然形成一层致密氧化钝化膜,化学性质稳定,胶液难以形成牢固结合。
表面过于光滑:拉丝、抛光面真实接触面积小,机械咬合力不足。
残留油污与抛光蜡:机加工、抛光和拉丝液会留在表面,形成弱界面层。
导热快、异种应力:冷热循环与振动下界面易产生交变应力。
用异丙醇、丙酮或专用金属清洗剂配合无尘布擦拭,去除油污、抛光蜡和指印;油污重时可先清洗再干燥,避免溶剂残留。
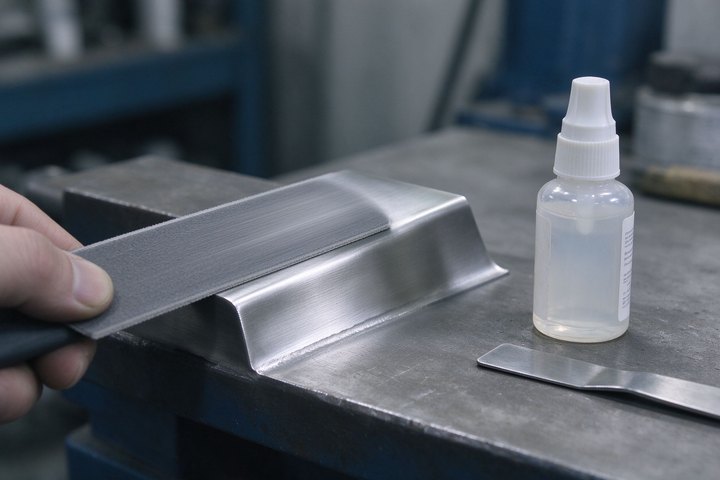
用细砂纸或钢丝刷沿同一方向均匀拉丝/打磨,形成哑光粗糙面以增大接触面积;不要只局部打磨,打磨后清除金属粉尘。
难粘或承力场合配合金属处理剂/底涂去除并活化表面;处理后保持洁净干燥,避免再次触摸,建议数小时内施胶,避免二次氧化和污染。
承力件选双组分环氧结构胶:剪切强度与内聚力较好,适合金属—金属装配。
填隙与抗振选中等黏度、带触变性或增韧型体系,避免纯脆性硬胶在振动下开裂。
不建议用低强度瞬干胶承担长期结构载荷,它脆性大、耐温差、不耐振动冲击。
按长期耐温、耐介质和绝缘要求选择对应等级,以实测小样强度为准。
按说明书规定的 A/B 质量比称重调配,不要凭挤胶长度估算。
胶层薄而均匀(一般约 0.05–0.30mm),贴合后夹具定位、均匀加压并排泡。
按说明书温度时间充分固化,低温适当延长或温和加温;承重件达到固化强度后再受力。
固化过程保持夹具固定,避免早期扰动形成微裂纹。
| 现象 | 主要原因 | 对策 |
|---|---|---|
| 一擦即脱、界面光洁无残胶 | 钝化膜与油污未除净 | 重做除油、粗化、活化处理 |
| 边角脆裂、振动后脱落 | 胶层过脆、内应力大 | 换增韧结构胶,减薄胶层、分段固化 |
| 潮湿部位生锈脱粘 | 表面受潮、耐湿热不足 | 处理干燥后及时粘接,选耐湿热体系并密封 |
| 固化后整体强度偏低 | 配比偏差、欠固化、胶层过厚 | 核对配比、延长固化、控制胶层厚度 |
不锈钢环氧粘接可行,核心是“除油—粗化—活化—干燥”到位、选用结构型(必要时增韧)环氧体系、规范配比与充分加压固化。重要承力结构建议先做小样粘接和剪切验证,确认工艺可行后再批量使用。
本文地址: https://www.gluelink.cn/wenda/957.html
文章来源:网站小编
版权声明:除非特别标注,否则均为本站原创文章,转载时请以链接形式注明文章出处。
2026-11-10网站小编
2026-11-10网站小编
2026-11-10网站小编
2026-11-10网站小编
2026-11-10网站小编
2026-11-10网站小编
2026-11-10网站小编
2026-11-10网站小编
2026-11-10网站小编
2026-11-10网站小编
2026-04-14网站小编
2026-04-14网站小编
2026-04-14网站小编
2026-04-14网站小编
2026-04-14网站小编
2026-04-14网站小编
2026-04-14网站小编
2026-04-14网站小编
2026-04-14网站小编
2026-04-14网站小编
2026-04-13网站小编
2026-04-13网站小编
2026-04-13网站小编
2026-04-13网站小编
2026-04-13网站小编
2026-04-13网站小编
2026-04-13网站小编
2026-04-13网站小编
2026-04-14网站小编
2026-04-14网站小编
扫码二维码
获取最新动态
