
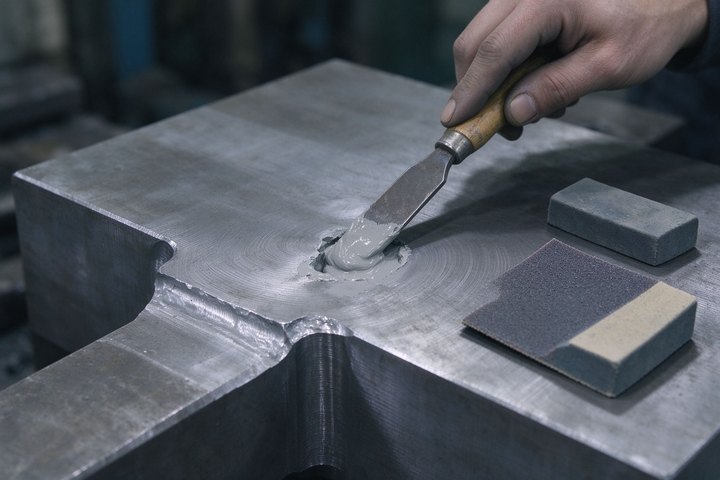
适合:模具与铸件表面小气孔、砂眼、针孔、轻微划伤和非承力尺寸缺损的填补封护。
不适合直接替代:重载受剪切、高热、强冲击部位应以焊接、镶块或机加工修复为主。
连续大面积承压渗漏、承受反复大变形的部位,应先评估结构强度再决定方案。
清理缺陷:凿除疏松层和氧化锈蚀,除净油污、脱模油与灰尘。
粗化修边:将孔边适当扩出坡口、打磨形成粗糙结合面,提高咬合力。
烘干去湿:金属孔洞内水分要烘干,避免固化时起泡和界面水汽。
备胶计量:按修补胶说明书配比称量,控制一次调配量,在适用期内用完。
按 A/B 比例充分混合,调匀但减少卷气;需要增强结合力时可在孔壁先薄涂一层底胶。
分次将修补胶填入缺陷,用刮刀压实、赶净气体,使胶层与孔壁紧密结合;较大缺陷分层填补,每层充分固化后再补下一层。
刮除多余胶料,按轮廓留出少量加工余量,避免大面积一次堆积导致收缩开裂。
按规定温度时间固化、必要时后固化提高强度;固化稳定后再打磨、锉修和抛光到与基体平顺。
结合面必须干燥、粗糙、无油污,这是修补不脱落的前提。
坚持薄层分次、压实排泡,避免大块厚胶内应力与气孔。
固化充分、不过早机加工;需要切削的部位预留余量并低速加工。
受摩擦、受热部位选择耐磨、耐温型修补体系,不能用普通低强度胶替代。
| 问题 | 主要原因 | 对策 |
|---|---|---|
| 补层脱落、结合面分离 | 清理粗化不足、油污未除 | 重做除锈除油与粗化,薄打底胶 |
| 补层内部气孔 | 未压实、一次填太厚、含水 | 分次填补、压实赶气、先烘干缺陷 |
| 硬化后开裂 | 胶层过厚、内应力大、固化过快 | 分层薄补、充分固化、必要后固化 |
| 打磨掉渣、不耐磨 | 胶型选择不当、欠固化 | 换耐磨型修补胶,延长固化 |
| 颜色与基体差异大 | 填料配色不匹配 | 按材质选相近色或表面做同色处理 |
环氧修补胶是模具和铸件小缺陷快速修复的实用手段,成败在于缺陷清理粗化彻底、薄填压实排泡、选对耐磨耐温体系并充分固化。对于承力、高热和大面积缺损,应结合焊接镶块等工艺综合评估,避免以胶代焊造成安全隐患。
本文地址: https://www.gluelink.cn/yingyong/962.html
文章来源:网站小编
版权声明:除非特别标注,否则均为本站原创文章,转载时请以链接形式注明文章出处。
2026-11-10网站小编
2026-11-10网站小编
2026-11-10网站小编
2026-11-10网站小编
2026-11-10网站小编
2026-11-10网站小编
2026-11-10网站小编
2026-11-10网站小编
2026-11-10网站小编
2026-11-10网站小编
2026-04-14网站小编
2026-04-14网站小编
2026-04-14网站小编
2026-04-14网站小编
2026-04-14网站小编
2026-04-14网站小编
2026-04-14网站小编
2026-04-14网站小编
2026-04-14网站小编
2026-04-14网站小编
2026-05-27网站小编
2026-04-14网站小编
2026-04-14网站小编
2026-05-27网站小编
2026-04-14网站小编
2026-04-14网站小编
2026-04-14网站小编
2026-04-14网站小编
2026-04-29网站小编
2026-04-14网站小编
扫码二维码
获取最新动态
