
永磁材料脆硬:磁钢(如钕铁硼类)硬而脆,敲击、夹紧力过大易崩裂。
表面多有镀层:常见镀锌、镀镍或环氧保护层,粘接要兼顾镀层兼容。
强磁力影响对位:磁吸力大时易瞬间吸合、夹手、移位,胶层被挤薄或夹入异物。
耐温受限:超过磁钢耐温会退磁,固化温度不能只看胶、不顾磁钢。
选用结构型环氧胶提供固定强度;有振动场合选韧性较好的体系。
确认胶与磁钢镀层、机座材质相容,不腐蚀镀层。
固化温度必须低于磁钢允许的最高工作温度,需要加温固化时选择低温或室温固化体系。
按长期工作温度选耐温等级,避免高温退磁和强度下降。
清洁镀层表面油污与粉尘,不要破坏镀层;必要时轻擦脱脂。
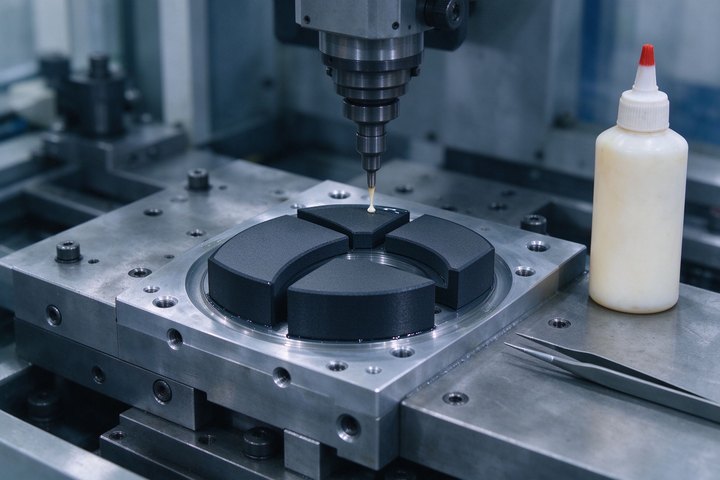
用工装限位控制磁钢位置和胶层厚度,避免磁力吸合冲偏。
薄而均匀施胶,缓慢对位、轻柔放位,让胶自然铺展,防止夹气和移位。
定位后保持夹具固定至初固,固化温度严格控制在磁钢耐受范围内。
固化充分后再进行后续装配和受力。
| 问题 | 原因 | 对策 |
|---|---|---|
| 磁钢移位、间隙不均 | 磁力吸合无工装、胶层不均 | 做对位工装,控制胶层与放位速度 |
| 局部退磁 | 固化或使用温度超磁钢限值 | 选低温/室温固化胶,核对耐温 |
| 镀层处脱落 | 表面有油、镀层与胶不兼容 | 清洁脱脂,选镀层兼容胶种 |
| 磁钢崩裂 | 夹紧力过大、脆件受压 | 控制夹具力,避免敲击硬压 |
磁钢环氧粘接的关键是‘对位准、温度稳、镀层容’:用工装控制强磁对位与胶层厚度,选镀层兼容、耐温低于退磁点的结构胶,轻柔施胶、控温固化,就能把永磁件牢固可靠地固定到位。批量前建议做小样验证强度和耐温,确认不退磁、不移位后再量产。
本文地址: https://www.gluelink.cn/yingyong/973.html
文章来源:网站小编
版权声明:除非特别标注,否则均为本站原创文章,转载时请以链接形式注明文章出处。
2026-11-10网站小编
2026-11-10网站小编
2026-11-10网站小编
2026-11-10网站小编
2026-11-10网站小编
2026-11-10网站小编
2026-11-10网站小编
2026-11-10网站小编
2026-11-10网站小编
2026-11-10网站小编
2026-04-14网站小编
2026-04-14网站小编
2026-04-14网站小编
2026-04-14网站小编
2026-04-14网站小编
2026-04-14网站小编
2026-04-14网站小编
2026-04-14网站小编
2026-04-14网站小编
2026-04-14网站小编
2026-04-14网站小编
2026-04-14网站小编
2026-04-14网站小编
2026-04-29网站小编
2026-04-29网站小编
2026-04-13网站小编
2026-04-14网站小编
2026-04-14网站小编
2026-04-29网站小编
2026-04-14网站小编
扫码二维码
获取最新动态
