
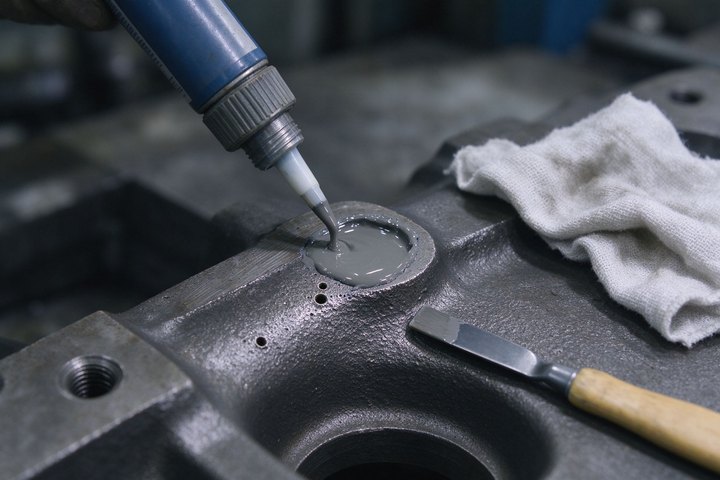
适合:铸件表面砂眼、气孔、小缩孔和轻微渗漏的填补密封。
谨慎/不适合:高压持续承压通道、大面积结构缺陷应以焊补或更换为主,补胶只作辅助。
有压力的渗漏部位要先确认介质和压力,必要时降压或泄压后再修补。
清理烘干:把砂眼内油污、锈迹、残砂清干净,烘干去湿,否则胶封不住还起泡。
注胶填实:选密封修补环氧胶,注入砂眼并压实,排出气体,稍高出表面留余量。
修平固化:刮平多余胶,按说明固化;厚处分次填,避免内部气孔。
试压检验:承压件固化充分后按工作条件做试压或试漏,确认不渗再投入使用。
| 问题 | 原因 | 对策 |
|---|---|---|
| 补后仍渗 | 内部未填实、残油残砂 | 彻底清理烘干、注胶压实、试压复验 |
| 胶内气孔 | 缺陷含水含气、一次填太厚 | 烘干去湿、分次填补压实 |
| 补层脱落 | 表面未粗化除油 | 粗化清洁后薄打底胶 |
| 高压处补不住 | 缺陷超胶适用范围 | 改焊补/更换,不强行补胶 |
环氧胶补铸件砂眼气孔的关键是‘清干净、烘干透、注压实、试压验’,尤其承压部位必须固化后试压确认。对高压、大面积结构缺陷,应回归焊补或换件,不要用补胶代替结构修复,以防渗漏复发。
本文地址: https://www.gluelink.cn/yingyong/982.html
文章来源:网站小编
版权声明:除非特别标注,否则均为本站原创文章,转载时请以链接形式注明文章出处。
2026-11-10网站小编
2026-11-10网站小编
2026-11-10网站小编
2026-11-10网站小编
2026-11-10网站小编
2026-11-10网站小编
2026-11-10网站小编
2026-11-10网站小编
2026-11-10网站小编
2026-11-10网站小编
2026-04-14网站小编
2026-04-14网站小编
2026-04-14网站小编
2026-04-14网站小编
2026-04-14网站小编
2026-04-14网站小编
2026-04-14网站小编
2026-04-14网站小编
2026-04-14网站小编
2026-04-14网站小编
2026-04-14网站小编
2026-04-29网站小编
2026-04-14网站小编
2026-04-14网站小编
2026-04-14网站小编
2026-05-27网站小编
2026-05-27网站小编
2026-04-29网站小编
2026-04-29网站小编
2026-05-27网站小编
扫码二维码
获取最新动态
